プラスチック部品の設計や外注をしているけれど、どの加工方法を選べばいいのか迷っていませんか?
「3Dプリントは手軽そうだけど精度が心配」
「射出成形は数量が少ないと割高になる?」
そんな疑問を持つ設計・調達担当者は少なくありません。
加工方法の選び方を間違えると、想定よりコストが膨らんだり、設計の手戻りが発生したりして、時間も費用も無駄になってしまいます。
開発を効率的に進めるためにも、部品の用途や目的、設計条件に合った加工方法を選ぶことが重要です。
この記事では、4種類の加工方法の特徴と使い分けに加え、外注前に確認すべきポイントを具体的に解説します。
自分の担当案件に向いている加工方法を判断する際の参考にしてみてください。
なぜプラスチック加工が選ばれる?金属にはない2つの強み
プラスチックは、部品や装置を軽量化できるだけでなく、材料の選び方によって絶縁性や耐薬品性などの機能を持たせられる点が特徴です。
金属では軽量化や腐食防止、絶縁対策が必要になる場面でも、プラスチックに置き換えることで設計上の課題を解決できる場合があります。
ここでは、プラスチック加工が選ばれる代表的な2つの強みを解説します。
1.軽量化しやすい
プラスチックは一般的に金属よりも軽く、部品だけでなく装置全体の軽量化に役立つ点が強みです。
金属製の装置カバーを樹脂製に置き換えれば、取り外しや組み付け時の作業負担を軽減できます。
作業用治具や搬送部品を軽量化すれば、持ち運びや交換時の作業負担も減らせるでしょう。
また、移動する部品の重量を抑えることで、モーターや駆動機構にかかる負荷の低減にもつながります。
ただし、軽さだけを優先して材料を選ぶと、荷重による変形や強度不足が発生する可能性があるため、注意が必要です。
プラスチック加工を検討する際は、部品にかかる力や使用温度、使用期間なども確認したうえで、十分な強度を持つ材料を選びましょう。
2.用途に合う機能を持たせやすい
プラスチックは材料ごとに、耐薬品性・電気絶縁性・摺動性・透明性・耐摩耗性といった異なる特徴を持ちます。
用途に適した材料を選ぶことで、必要な機能を備えながら設計上の課題を解決できる点も強みです。
たとえば、内部を確認したい透明カバーにはアクリルやポリカーボネート、摩擦や摩耗を抑えたい摺動部品にはPOMやMCナイロンが候補になります。
薬品に触れる部品には、耐薬品性に優れたPTFEなどのフッ素樹脂が選択肢に入るでしょう。
適切な樹脂材料を選べば、金属で必要となる腐食防止や絶縁処理を省略できる場合があります。
ただし、耐熱温度・強度・加工性・価格は材料によって異なるため、必要な機能だけではなく、加工方法との相性や使用環境も含めて検討することが重要です。
樹脂材料の特徴については、以下の記事で詳しく説明しています。
樹脂材料ごとの特徴を知りたい方や用途の違いに悩んでいる方は、ぜひ参考にしてみてください。
関連記事:【設計者必読】フッ素樹脂5種の使い分けと失敗しないための設計ルール
【徹底比較】プラスチック加工4種類の特徴と使い分け

プラスチック加工には複数の方法があり、同じ樹脂部品でも、加工方法によって仕上がりや費用、納期は大きく変わります。
加工方法の違いを理解しないまま外注すると、必要な精度が出ない、想定よりコストが高くなる、量産へスムーズに移行できないなどの問題につながりかねません。
ここでは、切削加工・射出成形・3Dプリント・熱成形の4種類について、加工の特徴を比較します。
切削加工|精度重視の部品に強い
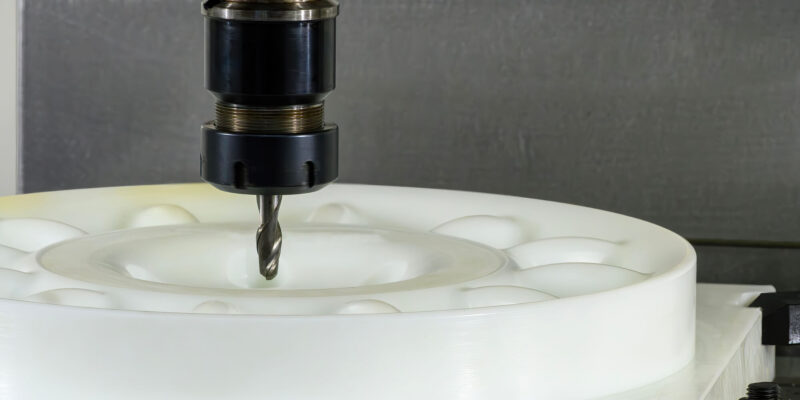
切削加工は、板材・丸棒・ブロック材などの樹脂素材を工具で削り、図面どおりの形状に仕上げる加工方法です。
金型が不要なため、1個から数十個程度の少量試作や多品種少量生産に適しています。
穴位置・平面度・厚みなどの寸法精度が求められる部品にも向いており、たとえば、以下のような部品に用いられます。
- 3Dプリントや成形加工では要求精度を満たせない部品
- 量産前の機能評価用部品
- 高精度な樹脂プレート
- 組立治具
- 摺動部品
一方で、素材から削り出すため材料ロスが大きく、同じ形状を大量に製作しても単価が下がりにくい点はデメリットです。
切削加工については、以下の記事で詳しく説明しています。
切削加工の種類や特徴を詳しく知りたい方は、参考にしてみてください。
関連記事:【切削加工の種類と特徴】設計・材料選定で失敗を防ぐための実践ポイント
射出成形|量産コストを抑えやすい
射出成形は、加熱して溶かした樹脂を金型に流し込み、冷却して同じ形状の部品を作る加工方法です。
金型を使うため初期費用はかかりますが、同じ形状を大量に作る場合は1個あたりの単価を抑えられます。
筐体・樹脂ケース・クリップ・量産用カバーなど、繰り返し同じ形状を作る部品の製作でよく使われます。
ただし、仕様変更が残っている段階で金型を作ってしまうと、修正費用や納期遅れにつながる可能性があるため注意しましょう。
量産前には、切削加工や3Dプリントで形状確認や機能評価を行い、仕様を固めてから射出成形に進むのが一般的です。
「初期費用」と「量産単価」を分けて考えることが重要です。
3Dプリント|短納期の試作に強い
3Dプリントは、3Dデータをもとに樹脂を積層して形状を作る加工方法です。
金型や専用治具を用意せずに製作できるため、短納期で試作できる点が魅力で、形状確認や干渉確認、社内レビュー用のモックアップ(外観や大きさを確認する模型) などの用途で用いられます。
複雑な形状や中空形状など、切削加工では難しい形状も製作可能です。
ただし、加工方式や材料によっては、積層痕や寸法のばらつきが生じたり、強度や表面の滑らかさが不足したりする場合があります。
高い寸法精度が必要な組み付け評価や機能試験では、切削加工も候補に入れた方がよいです。
「まず形を確認するなら3Dプリント、実使用に近い評価なら切削加工」という使い分けを意識しましょう。
熱成形|カバー・トレー形状を作りやすい
熱成形は、加熱して軟らかくした樹脂シートを型に沿わせて成形する加工方法です。
カバー・トレー・包装容器など、薄い樹脂でできた立体部品の製作に適しています。
形状や製作数量によっては、射出成形に比べて金型費を抑えられる点が魅力で、大型で薄肉の部品でも候補になるでしょう。
一方で、厚みのある機械部品や高い寸法精度が必要な部品には不向きで、切削加工や射出成形との比較検討が必要です。
【選び方ガイド】プラスチック加工で迷ったときの4つの判断基準

プラスチック材料の加工方法を選ぶ際は、部品に求める条件から逆算して考えることが大切です。
特に、製作数量・部品形状・寸法精度・初期費用・単価は、加工方法の向き不向きを左右するポイントです。
ここでは、プラスチックの加工方法を選ぶ前に確認しておきたい4つの判断基準を解説します。
1.製作数量
製作数量は、加工方法を選ぶうえで最初に確認すべきポイントです。
1個から数十個程度の少量試作であれば、金型が不要な切削加工や3Dプリントが候補になります。
一方、数百個から数千個以上の部品を量産する場合は、金型費を含めても、射出成形の方が総コストを抑えられるでしょう。
ただし、量産予定があっても仕様変更の可能性が高い段階では、いきなり金型を作るのではなく、切削加工や3Dプリントで評価を進め、仕様を固めてから金型を製作する方法が有効です。
数量だけでなく、今が試作段階か量産段階かもあわせて判断しましょう。
2.部品形状
部品形状によって、適した加工方法は異なります。
平板・ブロック・丸物のほか、穴加工が多い部品や精度を求める機械部品には切削加工が適しています。
複雑な内部形状や中空形状、外観確認用のモックアップには3Dプリントが有力です。
一方で、薄い装置カバーや搬送用トレー、大型で浅い形状には熱成形が候補になり、同じ形状を大量に作る外装部品やケース類には射出成形が向いているでしょう。
加工しにくい形状のまま発注すると、加工費の増加や納期の長期化につながる場合があるため、設計段階で加工業者へ相談し、加工に適した形状へ調整することも大切です。
プラスチック精密切削加工を手がける伸光製作所では、創業以来培ってきた技術とノウハウを活かし、部品形状や用途に応じた加工方法を提案しています。
複雑な樹脂部品の加工や加工方法の選定でお悩みの方は、伸光製作所へ相談してみてはいかがでしょうか。
3.寸法精度
寸法精度は、組み付け部品や機械装置に使う部品では特に重要な判断基準になります。
穴位置・平面度・厚み・嵌合部・取り付け位置などに精度が求められる場合は、切削加工が候補になるでしょう。
3Dプリントは短期間で試作できる一方、方式や材料によっては寸法ばらつきや積層痕が生じる点には注意が必要です。
射出成形は量産に向いていますが、金型設計や成形条件によって寸法管理が変わるため、量産前の検証が欠かせません。
熱成形は薄板形状の製作では有力な選択肢ですが、高精度な機械部品には不向きな場合があります。
「問題なく組み付けできるか」「評価試験に使える精度か」「外観確認だけでよいか」を整理すると、必要な加工方法を判断できます。
4.初期費用と単価
加工方法を選ぶ際は、初期費用と1個あたりの単価を分けて考える必要があります。
切削加工や3Dプリントは金型費が不要なため、少量であれば初期費用を抑えられるのが特徴です。
射出成形や熱成形は金型費が必要になりますが、数量が増えるほど1個あたりの単価を抑えられます。
特に熱成形は、形状や数量によっては、射出成形より初期費用を抑えられる傾向があります。
価格だけで判断すると、精度不足や再製作によって結果的にコストが増えてしまうケースもあるため注意が必要です。
見積もりの際は、加工費だけでなく、納期・検査・追加工・再製作リスクも含めて確認しましょう。
外注で失敗しないために確認したい3つのポイント
プラスチック加工を外注する際は、どの情報を伝えるかで仕上がりが大きく変わります。
必要な情報が不足すると、材料選定や加工方法の認識にズレが生じるリスクがあります。
外注前に確認すべきポイントを押さえておくことで、見積もり後の手戻りや、納品後の不具合を防げるでしょう。
ここでは、加工業者へ相談する前に整理しておきたい3つのポイントを解説します。
1.用途・使用環境・要求精度を共有する
見積もり依頼時は、図面や3Dデータだけでなく、部品の用途や使用環境、要求精度を共有することが重要です。
使用条件によって適した樹脂材料や加工方法は変わります。具体的には以下のポイントを整理しておきましょう。
- 薬品への接触の有無
- ほかの部品との摺動の有無
- 使用温度環境
- 透明性や電気絶縁性の要否
また、図面に記載された寸法だけでは、使用時に重視すべきポイントが加工業者に伝わらない場合があります。
穴位置・平面度・嵌合部など、特に重視する箇所は、寸法公差や注記を用いて明確に示すことが大切です。
部品の目的まで伝えれば、材料変更や形状修正、加工方法の見直しに関する提案も受けられるでしょう。
2.価格だけでなく精度・納期・対応力も確認する
プラスチック加工の外注先を選ぶ際は、見積もり金額だけで判断してはいけません。
価格が安くても、必要な精度に対応できない、納期が不明確、図面の確認が不十分などの問題があれば、再製作や設計変更によって追加費用が発生します。
比較するときは、価格・納期・対応材質・加工実績・検査体制・提案力を総合的に確認することが大切です。
設計担当者には加工可否や形状変更を相談できる体制が、調達担当者には社内で説明できる明確な見積もり内容が求められます。
特に、少量試作や高精度部品では、技術的な相談に対応できる加工業者を選ぶことが重要です。
3.材料や加工方法を決めつけずに相談する
発注前から「POMで作る」「3Dプリントを使う」と決めつけてしまうと、用途に適した選択肢を逃す可能性があります。
希望とは異なる材料や加工方法を選んだ方が、精度・納期・コストの条件を満たせる場合も少なくありません。
特に少量試作や高精度部品では、金型が不要で寸法を細かく管理できる切削加工が有力な選択肢になります。
相談時は希望材料だけでなく、用途・数量・使用環境・必要な機能もあわせて伝えましょう。
材料や加工方法が未定の段階からでも相談できる業者を選ぶことが、外注での失敗を防ぐポイントです。
まとめ|用途にあったプラスチック加工を選んで設計をスムーズに進めよう
プラスチック加工には、切削加工・射出成形・3Dプリント・熱成形などがあり、それぞれ得意な用途が異なります。
加工方法を選ぶ際は、各加工方法の特徴に加え、製作数量・部品形状・寸法精度・初期費用・単価を総合的に見て判断することが重要です。
外注時には、用途・使用環境・要求精度を加工業者へ正確に共有し、材料や加工方法を相談しながら決めることで、設計の手戻りや余分なコストを防げます。
プラスチック精密切削加工を手がける伸光製作所では、創業以来培ってきた技術とノウハウを活かし、樹脂部品の高精度加工が可能です。
樹脂材料の加工時に生じる変形や寸法変化を考慮し、切削加工で培った知見をもとに、用途に応じた設計・加工の相談にも対応しています。
樹脂材料の切削加工を検討している方は、伸光製作所へ相談してみてはいかがでしょうか。