「フッ素樹脂は優れた性質をもつ材料だけど、加工が難しいの?」「金属部品と同じ形状や公差のまま発注して問題ない?」と悩んでいませんか。
フッ素樹脂は耐薬品性などに優れるため、幅広い分野で活用されています。
一方で、フッ素樹脂は加工が難しく、変形や寸法変化などが生じる場合があるため、材料特性に合った加工方法を選ぶことが重要です。
本記事では、フッ素樹脂の種類や加工が難しい理由、切削加工のメリット、設計・発注時の注意点を解説します。
手戻りを防ぎ、設計意図に沿った部品づくりを実現するための参考にしてください。
フッ素樹脂とは?設計の幅を広げる優れた特徴と代表的な種類
フッ素樹脂とは、分子構造中にフッ素を含む合成樹脂の総称です。
代表的な種類にはPTFEがあり、そのほかにもPFA、FEP、ETFEなど、さまざまなフッ素樹脂があります。
フッ素樹脂には、主に以下の5つの特徴があります。
- 耐薬品性
- 耐熱性
- 低摩擦性
- 非粘着性
- 電気絶縁性
フッ素樹脂はその優れた特性から、薬液に触れる部品や滑りを利用する摺動部品、液体や埃などの付着を避けたい部品、電気や電子に関連する部品などに活用されています。
高温・低温の環境で使える種類もあり、特にPTFEはこれらの特性をバランスよく備えています。
ただし、耐熱性や機械的強度、成形性、寸法安定性はフッ素樹脂の種類によって異なるため、用途に合った材料選定が大切です。
フッ素樹脂の材料特性については、以下の記事で詳しく解説しているので、材料選定で迷っている方は参考にしてください。
関連記事:【設計者必読】フッ素樹脂5種の使い分けと失敗しないための設計ルール
フッ素樹脂の加工は難しい!材料特性に由来する4つの理由
フッ素樹脂は、一般的な金属や熱可塑性樹脂と比べ、加工精度を安定させることが難しい材料です。
加工の際に金属と同じ感覚で固定したり、一般的な樹脂と同じ方法で成形したりすると、狙った形状や寸法を得られない場合があります。
ここでは、フッ素樹脂の加工が難しい4つの要因を解説します。
1.柔らかく変形しやすいため加工中の保持が難しい
PTFEなどのフッ素樹脂は、金属よりも剛性(変形に抵抗する力)が低く、固定時の力で形が変わりやすい材料です。
切削加工ではチャックや治具で材料を保持しますが、締め付けが強すぎると材料が変形し、固定を外したあとに寸法や真円度が狙いから外れることがあります。
薄い部分や細長い部分では、加工中に工具の力を受けて材料がたわみ、材料が工具から逃げた際に削り残しが発生する可能性もあるでしょう。
寸法測定の際も、測定器を強く押し当てると材料が変形し、正確な寸法を測れない場合があります。
そのため、加工精度を確保するには、材料を確実に固定しながら変形を抑え、加工時だけでなく測定時に加わる力にも配慮することが重要です。
2.温度によって寸法が変化しやすく精度管理が難しい
フッ素樹脂は金属よりも熱膨張の影響を大きく受けるため、加工中や測定時の温度による寸法変化には注意が必要です。
切削加工では工具と材料の接触で熱が発生するため、加工直後に寸法が合っていても、常温に戻ると収縮して許容範囲を外れる場合があります。
加工機周辺の室温や加工前の素材温度、加工後から測定までの時間も寸法に影響します。
したがって、測定する温度や材料を周囲の温度になじませる時間など、測定条件をそろえたうえで精度管理することが大切です。
3.バリが発生しやすく細かな形状の仕上げが難しい
フッ素樹脂は柔らかく、切削時に材料が伸びることで、加工した縁にバリ(加工部分の縁にできる薄い突起やめくれ)が残ることがあります。
バリは見た目だけでなく、シール面では密封性、摺動面では動作、嵌合部では組み付け精度など、部品の機能にも影響します。
特に、小径穴・細い溝・交差穴・ねじ・薄肉部の端面はバリの除去が難しく、除去する際に部品表面を傷つけてしまうこともあるでしょう。
そのため、フッ素樹脂を加工する際は、バリの発生を抑える加工条件に加え、加工後の除去方法まで考慮することが重要です。
4.種類によっては溶融流動しにくく射出成形が難しい
フッ素樹脂は、種類によって適した成形方法が異なります。
なかでもPTFEは、融点を超えても粘りが強く、一般的な熱可塑性樹脂のように溶かして金型へ流し込む射出成形には向いていません。
そのためPTFEを成形加工する場合は、粉末状の材料を圧縮し、加熱して焼き固める方法が一般的です。
成形だけでは細かな形状まで仕上げられない場合、成形した素材を切削し、必要な形状や寸法に仕上げます。
一方、PFA・FEP・ETFEなどは加熱すると流動するため、グレードによって射出成形や押出成形が可能です。
したがって、フッ素樹脂を加工する際は樹脂の種類や特性を踏まえ、適した成形・加工方法を選ぶことが重要です。
フッ素樹脂の難加工性にも柔軟に対応!切削加工を選ぶ3つのメリット
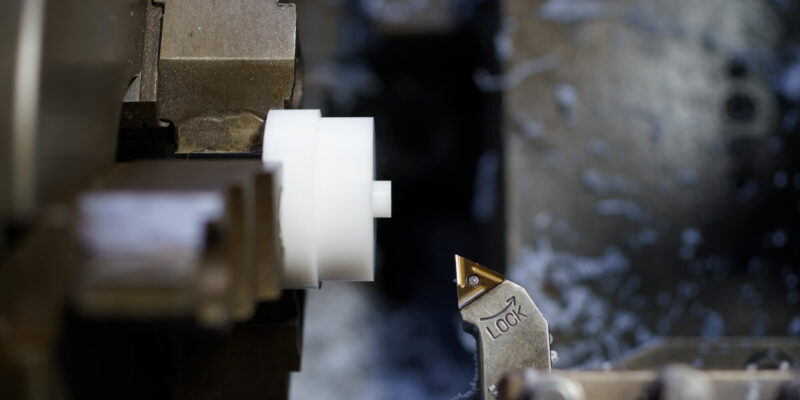
切削加工は、材料の不要な部分を削り取ることで、目的の形状へ仕上げる加工方法です。
射出成形のように金型へ材料を流し込む必要がなく、PTFEなどの成形加工が難しいフッ素樹脂でも、さまざまな形状の部品を製作できます。
ここでは、フッ素樹脂部品を検討する際に、設計・調達担当者が切削加工を選ぶメリットを紹介します。
1.成形が難しい素材でも複雑な形状に対応できる
切削加工では、射出成形が難しいPTFEなどの材料でも、成形済みの板・丸棒・ブロックなどから必要な形状を削り出せます。
溶融した材料の流動性に左右されないため、穴・溝・段差などの細かな形状まで加工できる点がメリットです。
たとえば、旋盤では外径・内径・テーパーなどの加工が、フライス盤やマシニングセンタでは穴や溝、ねじ、ポケットなどの加工ができます。
複数の加工を組み合わせることで、ガスケット・ブッシュ・リング・シール・プレートなど幅広い部品を製作可能です。
2.保持方法や切削条件を調整すれば変形・バリを抑えられる
切削加工は、材料の柔らかさや形状に合わせて固定方法・工具・切込み量・送りを調整でき、変形やバリの発生状況を確認しながら加工条件を見直せる点がメリットです。
治具で材料を広く支えて締付け力を分散させれば、保持による変形を抑えられます。
また、切れ味のよい工具を使い、一度に削る深さや工具を進める量を調整することで、加工中のたわみやバリを低減できます。
特に、薄肉・深穴・微細形状などの難しい形状を加工する場合は、加工実績のある会社へ図面を共有し、固定方法やバリ除去の方法を事前に確認しましょう。
3.加工中の微調整で狙った寸法に仕上げられる
切削加工では工程の途中で寸法を測定し、その結果に応じて工具位置や削り量を微調整できます。
したがって、温度による寸法変化が大きいフッ素樹脂でも、熱膨張の影響を確認しながら仕上げられる点がメリットです。
具体的には以下のステップで加工することで、熱膨張の影響を確認しながら部品を製作できます。
- 粗加工で仕上げ用の削り代を残しておく
- 材料を測定環境の温度になじませてから寸法を確認する
- 測定結果に合わせて工具位置や削り量を補正し、仕上げ加工を行う
ただし、切削加工であればどのような公差にも対応できるわけではありません。
製作できる精度は、部品の形状や肉厚、材料の種類によって異なります。
そのため、必要な公差や測定条件を加工会社に共有し、実現可能な精度や加工方法を確認しておくことが大切です。
手戻りを防ぐ!フッ素樹脂の切削加工品を設計・発注する際の4つの注意点
フッ素樹脂の切削加工では、加工会社の技術に加え、設計段階での材質や公差、形状の決め方が、仕上がりやコストに影響します。
設計の手戻りを防ぐには、使用条件と機能上必要な精度を整理し、図面の確定前に加工会社とすり合わせることが大切です。
ここでは、図面作成から見積もり依頼までに、設計・調達担当者が確認したい4つの注意点を解説します。
1.使用環境に合ったフッ素樹脂の種類・グレードを選ぶ
同じ種類のフッ素樹脂でも、グレードによって耐摩耗性や耐クリープ性、耐薬品性などが異なります。
したがって材料を選ぶ際は、フッ素樹脂の種類を指定するだけでなく、使用条件に合ったグレードまで確認することが重要です。
使用温度・温度変化・接触する薬液・荷重・圧力・摩耗の有無など、必要な条件を整理したうえで、使用条件に合ったグレードを選択します。
たとえば、耐摩耗性や耐クリープ性を重視する場合は、ガラス繊維・カーボン・ブロンズなどを配合したグレードが選択肢になるでしょう。
充填材の種類によって耐薬品性や電気絶縁性などの特性も変化するため、必要な性能だけでなく、使用環境全体を踏まえて選定することが大切です。
2.温度による寸法変化を踏まえて公差を設定する
金属部品の公差の考え方を、そのままフッ素樹脂部品へ適用してはいけません。
熱膨張や弾性変形の影響を受けるため、公差を厳しく設定するほど、加工だけでなく測定や検査にも高い精度が求められます。
公差は一律に厳しくせず、はめ合わせる径・シール性能・位置決めなどの機能に関わる寸法を優先し、機能に影響しない外形寸法などは許容範囲を広げて設定しましょう。
厳しい公差が必要な箇所は、図面を確定する前に加工会社へ相談し、使用時と検査時の温度差や測定条件まで共有します。
事前に条件を共有しておくことで、寸法評価の食い違いや、発注後の公差変更・図面修正を防げます。
3.薄肉・細長形状は加工時の変形を考慮して設計する
PTFEは剛性が低いため、薄肉部や細長い形状では、固定時や切削時の力によって変形することがあります。
したがって、使用時の強度だけでなく、加工中に形状を保てる設計になっていることも確認しましょう。
特に、薄い円筒・リング・ポケット周辺の薄壁・細長い軸・深穴・細いリブ・薄い底面などは注意が必要です。
設計時は、必要以上に薄肉・細長形状とせず、加工時の変形を抑えられる肉厚や長さに設定しましょう。
設計の都合で形状を変更できない場合は、図面だけでなく用途や重要寸法なども加工会社へ共有し、加工順序や保持方法まで含めて相談してください。
4.フッ素樹脂の切削加工実績が豊富な加工会社を選ぶ
加工会社を選ぶ際は、設備の有無だけでなく、フッ素樹脂の加工実績も確認しましょう。
PTFEの加工では、柔らかさ・熱膨張・バリ・測定時の変形などを考慮し、保持方法・工具・切削条件・温度管理・測定方法を適切に設定する必要があります。
したがって、加工経験の差が仕上がりの精度や品質に大きく影響するでしょう。
依頼先を選ぶ際は、以下に示すポイントを確認してください。
- 指定材料の加工実績
- 製作部品に近い寸法・公差の加工実績
- 製作部品と似た薄肉・小径穴・溝などの加工実績
複数社を比較する場合は、加工実績だけでなく、材料調達への対応、温度管理や測定のノウハウ、相談体制まで確認し、自社の部品に適した加工会社を選びましょう。
まとめ|切削加工で設計意図に沿ったフッ素樹脂部品を実現しよう
フッ素樹脂は、耐薬品性・耐熱性・非粘着性・電気絶縁性などに優れ、幅広い産業部品で活用される材料です。
一方で、柔らかく変形しやすい、温度によって寸法が変化しやすい、バリが生じやすいといった加工上の特徴があります。
切削加工は、専用金型を使わずに複雑な形状に対応できるだけでなく、加工途中で寸法を調整できるため、加工が難しいフッ素樹脂部品の製作にも適しています。
ただし加工精度を確保するには、材料特性を踏まえた形状の設計や公差の設定を行い、適切な加工条件で製作することが重要です。
プラスチック精密切削加工を手がける伸光製作所では、創業以来培ってきた技術とノウハウを活かし、フッ素樹脂部品の高精度な切削加工に対応しています。
フッ素樹脂部品の加工でお悩みの方は、伸光製作所へ相談してみてはいかがでしょうか。