「テーパー加工を採用したいものの、加工方法や図面の指定に迷っている」
「依頼後に設計変更やコスト増が発生するのは避けたい」
そんなお悩みを抱えていないでしょうか。
テーパー加工は、部品同士の位置決めや固定、荷重を分散させる目的で活用できる加工方法です。
ただし、公差や工具の入り方まで設計段階で確認しておかなければ、狙いどおりの効果を得られない場合があります。
本記事では、テーパー加工で得られる3つのメリット、代表的な4つの加工方法、そして設計段階で手戻りを避けるためのポイントまで幅広く解説します。
加工性やコストを意識した設計に悩んでいる方は、ぜひ参考にしてください。
テーパー加工とは?形状と仕組みを理解して加工イメージをつかもう
テーパー加工とは、軸方向に沿って直径が徐々に大きくなる、もしくは小さくなる形状をつくる加工です。
代表例には円錐や円錐台状の軸や穴があり、先端に向かって側面が傾斜する形をイメージするとわかりやすいでしょう。
直径が一定の円柱を加工する場合と異なり、回転する工作物の中心軸に対して工具を一定の角度で移動させ、直径を徐々に変えてテーパー面をつくります。
金属に加えて樹脂材料もテーパー加工が可能です。
テーパー形状を図面で表記する場合は、大径や小径と軸方向の長さ、角度、テーパー比(大径と小径の差を軸方向の長さで割った値)などの組み合わせで形状を指定します。
外径だけでなく内径のテーパー穴にも加工でき、シャフトや工具ホルダー、テーパーピン、部品同士をはめ合わせる嵌合部などに用いられます。
テーパー加工の使いどころがわかる!代表的な3つのメリット
テーパー加工には、部品の位置決めや芯出しなど、さまざまなメリットがあります。
単に先細りの形状をつくるだけでなく、傾斜した接触面を利用して、部品の機能性を高められる点が特長です。
ここでは、ストレート形状ではなくテーパー形状を採用する理由がわかるように、代表的な3つのメリットと主な用途、採用時の注意点を紹介します。
1.位置決め・芯出しの精度を高められる
雄側と雌側のテーパー面を組み合わせると、挿入するにつれて軸の中心位置がそろう「自己中心作用」を利用できます。
直径方向のすきまにより位置ずれが生じる円筒同士の嵌合と比べて、テーパー嵌合ではその位置ずれを抑えられ、芯出しの精度を高められる点が特徴です。
自己中心作用は、工作機械のツールホルダーや工具の取付部であるシャンク、テーパーピン、回転軸などに活用されています。
特に回転部では、芯ずれによる振動や加工精度の低下を抑え、繰り返し取り付ける際の位置決めが安定する点がメリットです。
ただし、角度が合わないと一部だけが接触する「片当たり」が生じるため、テーパー角度や寸法精度を適切に管理し、接触状態を確認することが重要です。
2.くさび効果で部品を強固に固定できる
テーパー面に軸方向の力を加えると、接触面を押し付ける力が生じる「くさび効果」によって部品を保持できます。
テーパーピンや工具のシャンク、軸とハブ(軸を受ける部品)の接続部などが代表的な用途です。
ボルトなどの締結要素と組み合わせ、テーパー面そのものを保持機能の一部にできる点が設計上のメリットといえます。
また、角度や摩擦条件によっては、挿入後に抜けにくくなる「自己固着(セルフロック)」を利用できます。
一方、テーパー角度を大きくして自己固着を起こりにくくすれば、着脱しやすい設計も可能です。
ただし、角度を小さくするだけでは着脱が難しくなる場合があるため、必要な保持力と取り外す頻度、潤滑状態などの摩擦条件を踏まえて角度を決めましょう。
3.広い接触面で荷重を受けて力を分散できる
雄側と雌側のテーパー角度が一致し、加工誤差が許容範囲内であれば、点や線に接触が偏らず、円錐面の広い範囲で荷重を受けられます。
この面接触によって接触面積を確保することで、局所的な応力集中を抑え、荷重を広い範囲に分散可能です。
この特性から、シャフトとハブの接続部や工具取付部など、荷重やトルクが作用する嵌合部に用いられています。
特に繰り返し荷重や振動を受ける部品では、接触状態を安定させることが、位置決め精度や保持力などの機能維持につながります。
ただし、角度ずれや面のゆがみなどで片当たりすると、狙った接触面積は得られません。
設計寸法を指定するだけでなく、加工精度を確保し、実際の当たり具合も検査で確認することが大切です。
形状や精度で使い分ける!テーパー加工の4つの加工方法
テーパー形状の加工方法は複数あり、部品の形状や材質、要求精度に合わせて選択することが重要です。
回転対称の軸や穴には旋盤加工が適していますが、複雑な傾斜面や焼入れ後の高精度仕上げでは、別の方法も候補になります。
ここでは、テーパー形状を製作する際の代表的な4つの加工方法と使い分けを解説します。
1.旋盤加工|回転対称の軸・穴を仕上げる
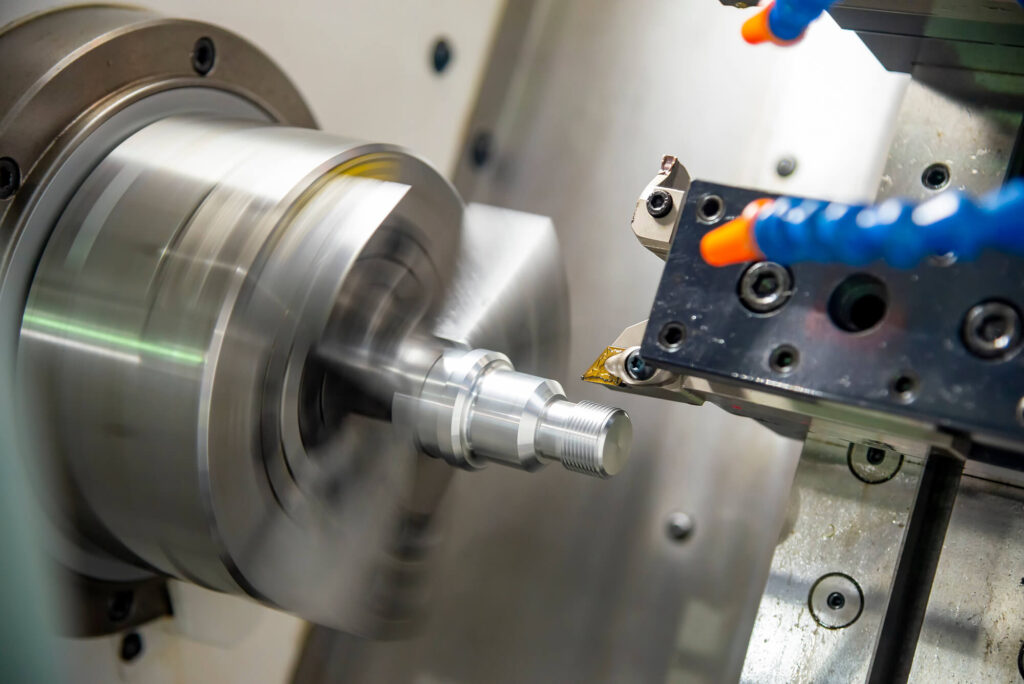
旋盤加工は、工作物を回転させながら切削工具を当て、外径や端面、穴などを加工する切削加工の一種です。
テーパー形状を加工する場合は、工具を工作物の中心軸に対して斜め方向へ移動させることで、直径を連続的に変化させます。
中心軸の周りで形状が対称となる回転対称の部品に適しており、外径テーパーに加え、穴の内側を削るボーリングによってテーパー穴も加工可能です。
代表例には、テーパーシャフトやテーパーピン、工具の取付部であるシャンク、軸を受けるブッシュなどがあります。
コンピューターで工具の軌跡を制御するCNC旋盤は、同じ形状を高い再現性で加工できる点が特長です。
樹脂にも対応できますが、一般に金属より熱膨張が大きく、加工熱や締め付ける力で変形しやすいため、材質に応じた切削条件と固定方法が重要です。
旋盤加工については、以下の記事に詳しくまとめていますので、興味のある方はこちらの記事とあわせてご確認ください。
関連記事:旋盤加工の仕組みから種類まで!品質とコストを両立する設計・発注ガイド
2.フライス・マシニング加工|傾斜面や複雑形状にも対応できる
フライス・マシニング加工は、回転する切削工具を使い、工具と工作物を相対的に移動させながら材料を削る切削加工です。
平面や溝、穴、複雑な輪郭など、さまざまな形状を加工できます。
テーパー形状を加工する場合は、刃に傾斜が付いたテーパーエンドミルを使うほか、工具の軌跡を制御して傾斜面を削り出す方法があります。
3方向に動く3軸機や、工具と工作物の向きも変えられる5軸機を使い分けることで、複数方向の傾斜面や複雑な輪郭にも対応可能です。
成形品を金型から外しやすくする抜き勾配、傾斜した溝、ブロック部品のテーパー穴などの加工に活用されています。
回転対称の部品は旋盤、角物や複雑な傾斜形状はマシニングと覚えておきましょう。
工具が届く範囲や周囲との干渉によって加工の可否が変わるため、依頼前に図面や3Dデータを加工業者へ共有し、希望する形状を加工できるか確認することが大切です。
3.研削加工|高精度なテーパー面を仕上げる
研削加工は、回転する砥石を工作物に当て、表面を少しずつ削りながら寸法精度や表面粗さを整える加工方法です。
テーパー加工では、旋盤加工などで大まかな形状を作ったあと、研削によってテーパー面を高精度に仕上げます。
特に焼入れ後の鋼材など、切削だけでは仕上げが難しい硬い材料の寸法精度や表面状態を整える工程に適しています。
円筒研削盤などで工作物や砥石の角度を調整して外径を仕上げるほか、内面研削に対応した設備では内径テーパーも加工可能です。
精密シャフトや工作機械部品、テーパー形状を検査するゲージなど、高い嵌合精度や表面品質が求められる部品に用いられます。
主に旋盤などによる荒加工後の仕上げ工程として用いられますが、精度を厳しくするほど加工や測定の工数も増えます。
部品に必要な精度を明確にし、研削工程を追加するか判断しましょう。
4.ワイヤーカット放電加工|導電性を持つ高硬度材にも対応できる
ワイヤーカット放電加工は、細いワイヤー電極と工作物の間で放電を繰り返し、その熱で材料を局所的に溶融・蒸発させながら切断する加工方法です。
上下のワイヤーガイドをずらして電極を傾けることで、板厚方向に穴や輪郭の広がりが変わるテーパー形状を加工できます。
工具で直接材料を削らないため、焼入れ鋼などの硬い材料でも切削抵抗の影響を受けずに加工できる点が特長です。
プレス金型のダイに設ける貫通したテーパー穴や、高硬度材の複雑な輪郭加工などに用いられます。
ただし、樹脂などの非導電性材料の加工や底のある穴形状の加工はできないので注意しましょう。
テーパー加工の手戻りを減らす!設計時に注意したい4つのポイント
テーパー加工の設計手戻りを防ぐには、公差・検査方法・加工性を設計段階から検討しておくことが大切です。
図面上で形状が成立していても、角度や表面粗さの指定、工具が動く空間に問題があれば、見積もり後の仕様変更やコスト増につながる可能性があります。
ここでは、加工会社への依頼前に押さえておきたい、加工性と機能を両立する4つのポイントを解説します。
1.角度公差や表面粗さは必要な機能に合わせて設定する
角度公差や表面粗さは、テーパー部に求める機能を基準に設定することが大切です。
大径や小径、長さが狙いどおりでも、雄側と雌側の角度に差があると、大径側または小径側だけが接触する「片当たり」が生じる場合があります。
そのため、嵌合部では必要な接触状態から、角度ばらつきの許容量を検討する必要があります。
ただし、「念のため」と角度公差や寸法公差を必要以上に厳しくしてはいけません。
加工方法が限定され、研削などの追加工程が必要になり、コストアップする可能性があります。
表面粗さも、外観を整えるためか、滑らかな動きや密封、嵌合のためかを整理して指定しましょう。
求める機能によって適した表面粗さは異なるため、過度に細かく指定すると追加の仕上げ工程を要し、加工コストが上がる場合があります。
加工可能な最小公差を目指すのではなく、部品が機能するために必要な公差を選ぶことが、品質とコストの両立につながります。
2.高精度なテーパーは加工後の検査方法まで決めておく
高精度なテーパー嵌合では、加工可否だけでなく、要求精度の保証方法まで決めておく必要があります。
大径や小径が公差内でも、雄雌の角度差によって十分な面接触が得られない場合があるためです。
設計の段階から、合否を判定する寸法や検査方法、嵌合状態の検査の有無まで考えておきましょう。
検査にはテーパーゲージ(テーパー形状を確認するための検査工具)が用いられ、部品のテーパー角度や径などが適切かを確認できます。
必要に応じて三次元測定機による形状測定や表面粗さ測定、雄雌部品の当たり確認も組み合わせます。
専用ゲージや測定工程が増えると検査工数もかかるため、設計段階で加工会社と方法や判定基準を共有することが、手戻り防止に有効です。
3.深いテーパー穴は工具が届く形状か確認する
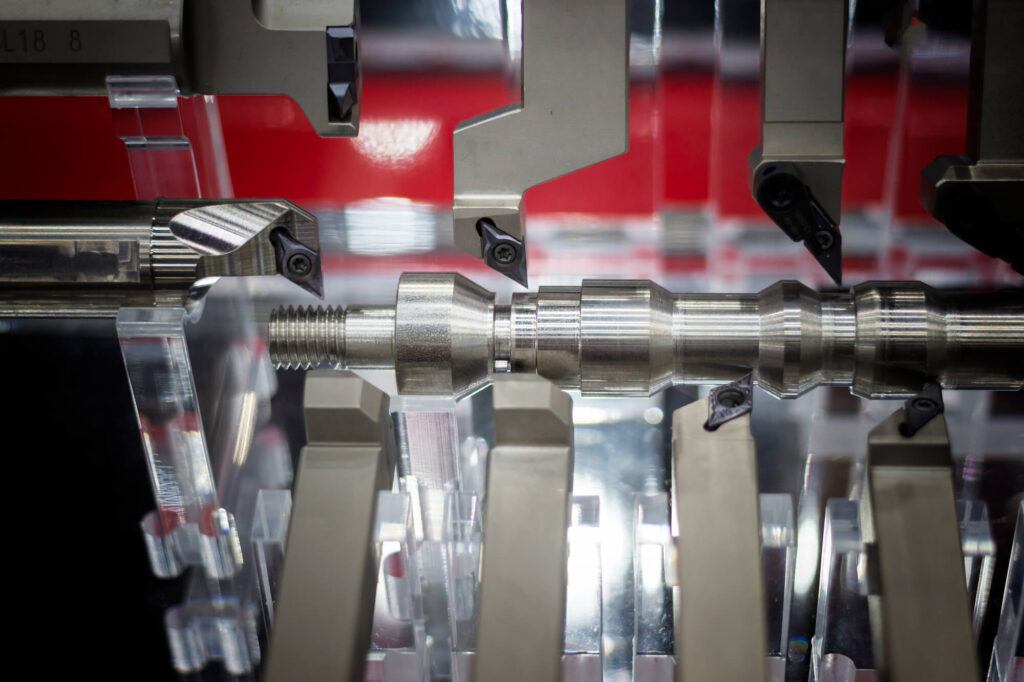
深いテーパー穴では、バイトやエンドミル、ボーリングバーが加工面まで届き、動ける空間を確保しなければなりません。
特に小径の深穴は、入口や周辺形状に工具やホルダーが干渉し、必要な深さまで挿入できない場合があります。
また、工具の突き出しが長いほどたわみや振動が生じるため、表面粗さや加工精度に影響します。
小径側の直径・テーパーの長さと角度・穴深さを確認すれば、工具が奥まで無理なく届く形状かを判断可能です。
工具が動く余裕がない場合は、干渉を避ける逃げを設ける、加工方向を変える、部品を分割するなどの変更が必要です。
CADを眺めているだけでは判断が難しいため、深穴や複雑なテーパーは図面完成前に加工会社へ相談することをおすすめします。
4.樹脂は熱や固定力による寸法変化を見込んで設計する
樹脂のテーパー加工では、加工後や使用時に寸法が変化する可能性があるため、材料特性を考慮して公差を設定する必要があります。
一般に樹脂は金属より熱膨張が大きく、加工直後と温度が安定した後で測定値が変わる場合があります。
剛性が低い樹脂では、チャックや治具で強く固定すると変形し、取り外した後に形状が戻って寸法誤差が生じるため、固定方法も重要です。
樹脂の種類によっては、吸湿・吸水による寸法変化や、内部に残る応力による反りも考慮しなければなりません。
高精度な嵌合を求める場合は、材料や寸法、使用温度、必要機能を加工会社へ伝えましょう。
実現可能な公差と測定条件をすり合わせ、使用環境でも機能を保てる設計を目指すことが大切です。
まとめ|テーパー加工の特長を活かして機能性の高い部品を設計しよう
テーパー加工は、径が連続的に変化する形状を利用し、位置決めや固定、荷重伝達などの機能を部品に持たせられる加工です。
その特長を活かすには、部品の形状や材質、要求精度に合う加工方法を選ぶ必要があります。
設計時には、角度や公差、表面粗さに加え、検査方法や工具が届くための空間まで確認し、加工費の増加や設計変更を防ぎましょう。
特に樹脂部品や深いテーパー穴、高精度な嵌合部は、図面だけでは加工の可否や寸法の安定性を判断できない場合があります。
仕様を固める前に、使用環境や必要な機能を加工会社へ伝え、実現可能な精度をすり合わせましょう。
プラスチック精密切削加工を手がける伸光製作所では、創業以来培ってきた技術とノウハウを活かし、樹脂部品の高精度加工に対応しています。
テーパー形状を含む樹脂加工のご相談がありましたら、お気軽にお問い合わせください。